Kumaş fire oranı, kesimhaneye giren kumaşın kullanılabilir parçaya dönüşmeyen yüzdesidir. Konfeksiyonda kumaş, ürün maliyetinin yaklaşık yarısından fazlasını oluşturur; bu yüzden firedeki her 1 puanlık düşüş, işçilikte sağlanacak çoğu tasarruftan daha büyük para eder. Fire tek bir yerde oluşmaz: pastal planında, serimde, kumaş kalitesinde ve kesimde ayrı ayrı kaybedilir.
Bu yazıda önce firenin nerede ve nasıl ölçüldüğünü, sonra her adımda uygulanabilecek 7 somut yöntemi örnek hesapla anlatıyoruz.
Fire Oranı Nasıl Hesaplanır?
En yalın tanımıyla fire, giren kumaşla çıkan parçalar arasındaki farktır:
Pratikte kesimhaneler iki ayrı sayıyı takip eder, çünkü ikisinin sorumlusu farklıdır:
İki sayı birlikte toplam kumaş kullanımını verir. Yaygın bir hata, yalnızca pastal verimliliğine bakmaktır: pastal %88 verimli görünürken serim ve kesim kayıpları toplam fireyi %18-20’ye çıkarabilir.
Örnek: Aynı pastal, iki farklı kesimhane
| Kesimhane A | Kesimhane B | |
|---|---|---|
| Pastal verimliliği | %85 | %85 |
| Kat başı-sonu payı (her katta 2 uç) | 4 cm × 2 | 1,5 cm × 2 |
| Ek yeri (splice) kaybı | Kat başına ort. 25 cm | Kat başına ort. 8 cm |
| Hata atlama / yeniden kesim | %2,5 | %0,8 |
| Toplam kumaş firesi | ≈ %21 | ≈ %17 |
Aynı pastal ve aynı kumaşla iki kesimhane arasında 4 puan fark var. Yılda 500.000 m kumaş işleyen bir tesiste bu fark 20.000 metre kumaş demektir; metre maliyeti ne olursa olsun, kesimhanedeki en büyük tasarruf kalemi budur.
Fire Nerede Kaybedilir?
Yöntemlere geçmeden önce kaybın haritası — kumaşın kesimhanede izlediği yol boyunca yedi kayıp noktası:
7 Pratik Yöntem
Pastal verimliliği ürün tipine göre değişir: gömlek ve tişört gibi düz parçalarda %85-90, pantolonda %80-88, çok parçalı ve yön kısıtlı ürünlerde %75-82 yaygın aralıklardır. Yapılması gereken, her ürün grubu için bir hedef verimlilik belirlemek ve her pastalın gerçekleşen değerini kaydetmektir. Ölçülmeyen fire düşürülemez. CAD’de otomatik yerleşim kullanan tesisler elle yerleşime göre tipik olarak 1-3 puan verimlilik kazanır; küçük siparişlerde bedenleri tek pastalda birleştirmek (karma pastal) tek başına benzer bir kazanç sağlar. Pastalın nasıl hazırlandığını Pastal Nedir? yazısında adım adım anlattık.
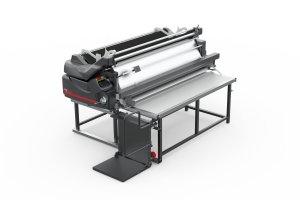
Elle serimde operatör, ucun düzgün gelmemesi riskine karşı her uçta 3-5 cm pay bırakır. Otomatik serim makinesi kesme ünitesiyle katı hep aynı noktada kestiği için bu pay 1-2 cm‘ye iner. Hesabı basit: 100 katlık bir pastalda uç payını 4 cm’den 1,5 cm’ye indirmek, kat başına 5 cm, pastal başına 5 metre kumaş kazandırır. Günde 20 pastal seren bir kesimhanede bu 100 m/gün eder. Otomatik serimin kat ucundaki tutarlılığı, serim makinesi seçiminde fireyle doğrudan ilgili tek kriterdir.
Top bittiğinde yeni topun eskisinin üstüne bindirildiği bölge çoğu kesimhanede “göz kararı” belirlenir ve 30-50 cm’ye ulaşır. Doğrusu, pastal planında ek yeri işaretleri (splice marks) tanımlamaktır: parçaların kesişmediği dar bölgeler ek noktası olarak seçilir, top yalnızca bu noktalarda değiştirilir ve bindirme mesafesi 5-10 cm‘de kalır. Otomatik serim makineleri ek noktalarını pastal verisinden okuyup operatörü o noktada durdurur; bindirme her seferinde aynı olur.
Hatalı kumaş fark edilmeden serilirse kayıp katlanır: hatalı katlardan çıkan parçalar ıskartaya ayrılır ya da yeniden kesilir. Kontrol makinesinde 4 puan sistemiyle puanlanan ve hata haritası çıkarılan bir top, seride girmeden önce üç şey sağlar: birinci kalite dışı toplar tedarikçiye iade edilir, hatalı bölgeler serimde atlanır ya da pastal bu bölgeye göre kaydırılır, tedarikçi karnesi tutulur. Kontrol edilmeyen kumaşta yeniden kesim oranı %2-4 arasında seyrederken kontrol edilen kumaşta %1’in altına iner.
Top hâlindeki kumaş sarım gerginliği taşır; özellikle likralı, örme ve tüp kumaşlar açıldıktan sonra %1-3 çeker. Gergin serilen ve hemen kesilen kumaş, parça hâlindeyken çekerek kalıp ölçüsünün altına düşer; sonuç yeniden kesim ya da bol pay bırakma alışkanlığıdır. Çözüm iki adımlıdır: kumaşı serimden önce açarak dinlendirmek (sallama makinesi ya da 12-24 saat açık bekletme) ve serimi tansiyonsuz yapmak. Otomatik serim makinelerinin kumaş besleme hızını kat hızıyla senkronlayan tansiyon kontrolü tam olarak bu iş içindir.
Kat sayısını artırmak kesim süresini düşürür ama iki ucu vardır: yüksek pastalda alt ve üst kat arasında kayma olur, bıçak alt katlarda sapar ve operatör güvenlik payı bırakır. Kompres kesim makineleri pastalı vakumla sıkıştırarak bu kaymayı ortadan kaldırır; kumaş türüne göre doğru kat yüksekliğini seçmek (“ne kadar yüksek o kadar iyi” değil, “kumaşın izin verdiği kadar”) hem hızı hem hassasiyeti korur. Denimde ve kalın dokumada 70-90 mm kompres yükseklik, ince örmede daha düşük pastal ve daha yüksek vakum tipik yaklaşımdır.
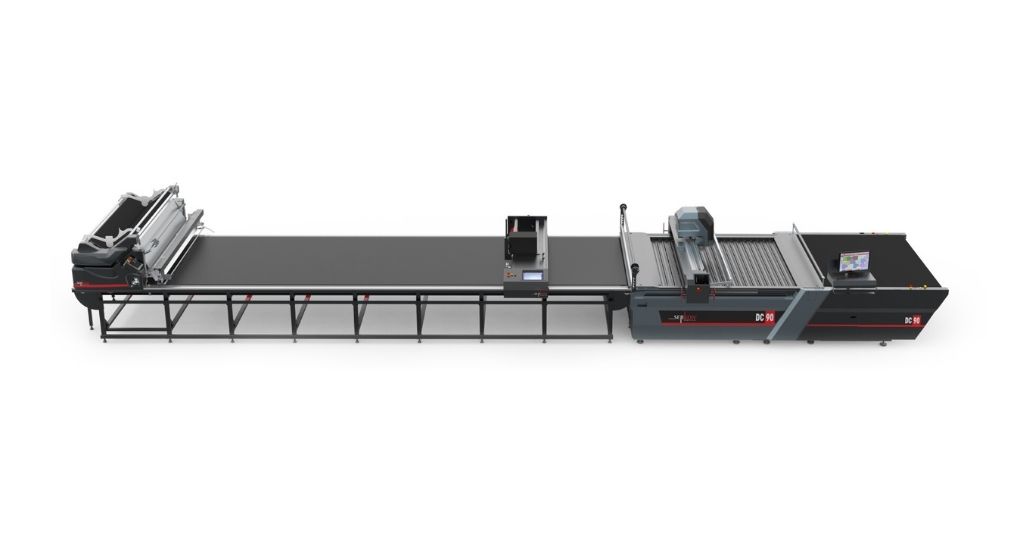
Elle kesimde (dik bıçak) operatör, sapma riskine karşı parça çevresinde 3-5 mm pay bırakır ve parçalar pastalda buna göre aralıklı yerleşir. CNC kesimde bıçak ±0,5 mm hassasiyetle çizgi üzerinden gittiği için pastalda parçalar bitişik yerleştirilebilir; yalnızca bu, pastal verimliliğini 2-4 puan yükseltir. Buna katların kaymaması ve yeniden kesimin kalkması eklendiğinde, manuel kesimden otomatik kesime geçen tesislerde toplam fire düşüşü tipik olarak 3-6 puan aralığında raporlanır. Otomatik kesimin nasıl çalıştığını CNC kumaş kesim makinesi yazısında anlattık.
Fire Düşüşü Para Olarak Ne Eder?
Yıllık kumaş tüketimi ile fire farkını çarpmak yeterlidir:
| Yıllık kumaş | Fire düşüşü | Kazanılan kumaş | Metre maliyeti ₺120 ise |
|---|---|---|---|
| 250.000 m | 3 puan | 7.500 m | ₺900.000 / yıl |
| 500.000 m | 3 puan | 15.000 m | ₺1.800.000 / yıl |
| 500.000 m | 5 puan | 25.000 m | ₺3.000.000 / yıl |
Rakamlar örnektir; kendi kumaş maliyetinizi yerine koyun. Görüldüğü gibi fire, serim ve kesim yatırımının geri dönüşünü belirleyen ana kalemdir; hız kazancı çoğu zaman ikinci sırada kalır.
Sık Yapılan 4 Hata
- Yalnızca pastal verimliliğini takip etmek — serim ve kesim kayıpları görünmez kalır.
- Uç payını ve ek yerini operatöre bırakmak — kayıp kişiye göre değişir, ölçülemez.
- Kumaşı kontrol etmeden sermek — hata, en pahalı noktada (kesilmiş parçada) fark edilir.
- “Bol pay bırakalım, sonra düzeltiriz” alışkanlığı — pay, her katta tekrar eden sistematik firedir.
Sonuç
Kumaş firesi tek bir makinenin değil, pastal → kontrol → serim → kesim zincirinin sonucudur. En hızlı kazanç uç payı ve ek yerlerinde (yatırımsız, disiplinle), en büyük kazanç ise gergin serimin ve elle kesim payının ortadan kalkmasında (otomasyonla) elde edilir. Önce ölçün, sonra sırayla düşürün.
Fireyi Ölçelim, Sonra Düşürelim
Serim ve kesim hattınızdaki kayıp noktalarını birlikte belirleyelim; tansiyonsuz serim ve kompres kesimle payları sıfırlayacak kurulumu önerelim.
✉ Teklif Alın Kesim Makineleri Serim MakineleriSık Sorulan Sorular
Kumaş fire oranı nedir?
Kesimhanede normal fire oranı yüzde kaç?
Pastal verimliliği ile fire oranı aynı şey mi?
Otomatik serim makinesi fireyi nasıl azaltır?
CNC kesim fireyi ne kadar düşürür?
Fire düşüşü para olarak nasıl hesaplanır?
Kumaş serim, kesim ve kontrol makineleri üreticisi · İstanbul · 25+ yıl · 80+ ülkeye ihracat. Eylül 2026.