Pastal, kesim öncesinde kumaşın üst üste serilmiş katmanlarından oluşan yığındır. Konfeksiyonda parçalar tek tek değil, onlarca hatta yüzlerce kat kumaş aynı anda kesilerek üretilir; işte bu kat yığınına pastal denir. Pastalın düzgün hazırlanması kesim kalitesinin ön koşuludur: katlar hizasız veya gergin serilirse, en hassas kesim makinesi bile ölçüye uygun parça çıkaramaz.
Pastal planı hazırlanır (CAD)Süreç makineyle değil, yazılımla başlar. Kalıplar kumaş enine en az fire verecek şekilde yerleştirilir ve pastal planı (marker) oluşturulur. Serkon serim makineleri pastal dosyası (PLT) ile çalışır; plan doğrudan makineye aktarılır.
2
Kumaş hazırlanır ve dinlendirilirÖzellikle örme ve likralı kumaşlar, top hâlindeyken gergindir. Serim öncesinde kumaşın sallama makinesiyle gevşetilip dinlendirilmesi, serimden sonra toparlanmayı (çekme) önler. Kumaş hatalarının ise daha bu aşamadan önce, rulo hâlindeyken yakalanmış olması gerekir — sektördeki ortak yöntem 4 puan sistemiyle kumaş kontrolüdür.
3
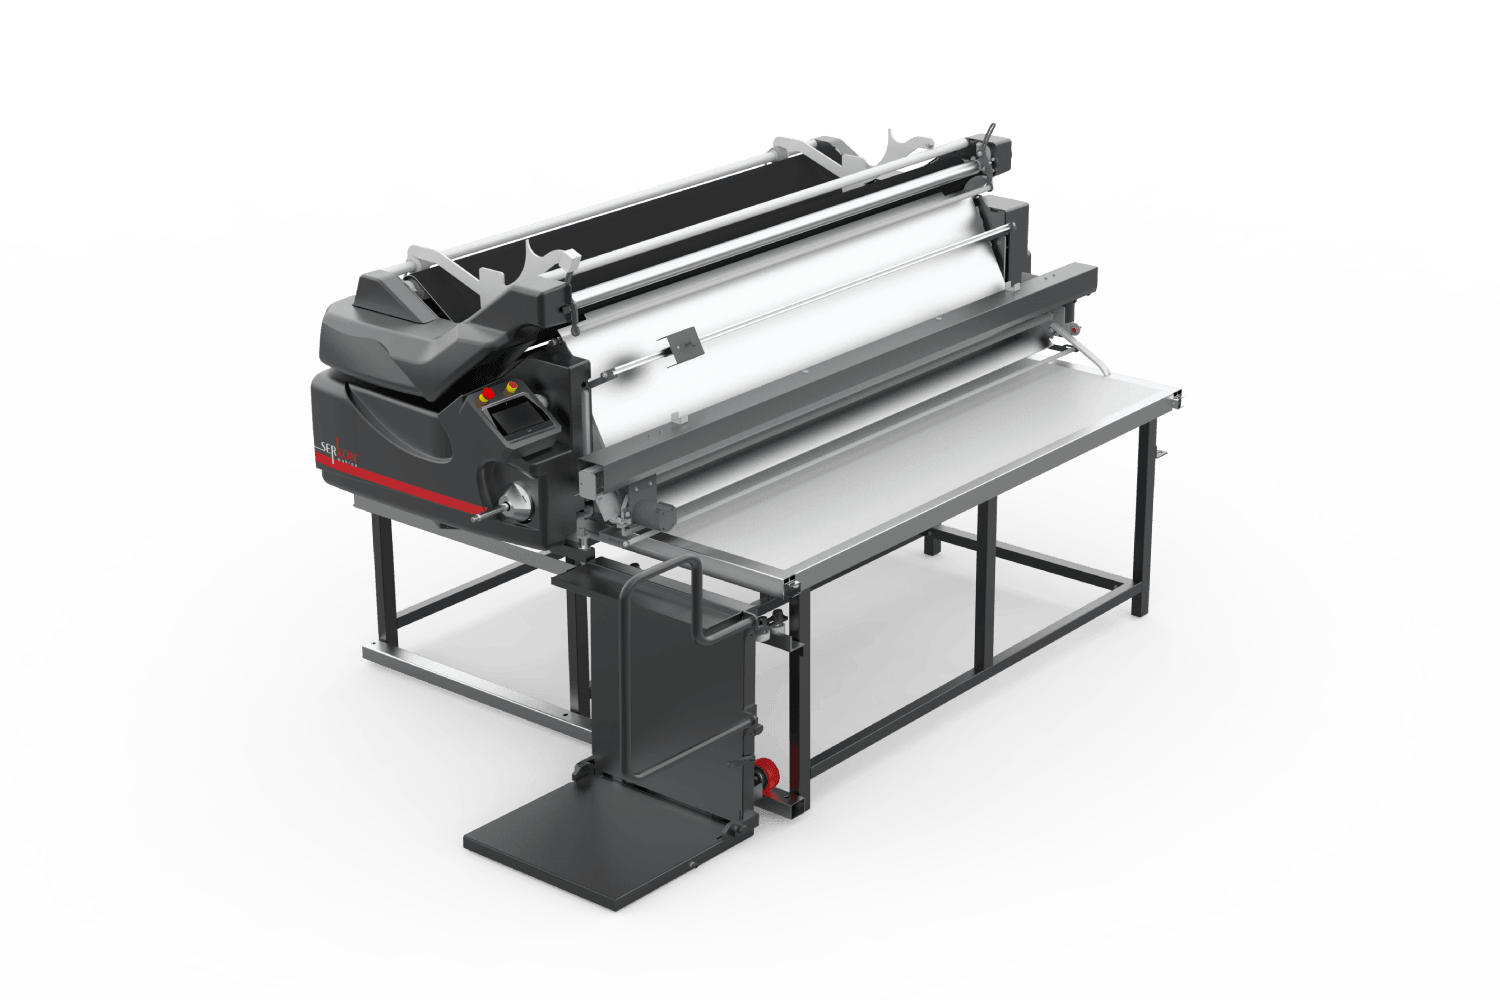
Kumaş pastal hâlinde serilirKritik olan hız değil tansiyon kontrolü ve kenar hizalamasıdır.MN3 gibi modellerde elektronik dancer bar ve encoder sistemi eşit gerilimli serim sağlar. Serim hızı 100 m/dk’ya, kumaş eni 160–240 cm’ye kadar çıkar.
4
Her katın sonunda pastal kesilirSerim makinesi masanın sonuna geldiğinde kumaşı enine keser ve geri döner. Bunu makinedeki kesim ünitesi yapar; MN3’te bu ünite kat yüksekliğine göre otomatik ayarlanır. “Pastal başı kesim” ifadesi bu işlemi tanımlar.
5
Kumaş topu bittiğinde ek yapılırYeni topun eklendiği noktaya pastal ek noktası denir. Ek yerindeki katlardan çıkan parçalar hatalı olabilir. Serkon serim makineleri ek noktalarını görme imkânı sunar, böylece bu katlar ayıklanabilir.
6
Pastal kesime aktarılırKonveyörlü transfer masaları motorlu bantla pastalı kesim makinesine aktarır; havalı masalar yüzeyden hava akışıyla ağır pastalı sürtünmesiz kaydırır. Ardından pastal vakumla sıkıştırılıp CNC cutter ile kesilir.
Serim Yüksekliği ile Kesim Yüksekliği Aynı Şey Değildir
Sektörde en sık karıştırılan nokta budur ve doğrudan makine seçimini etkiler. Aynı pastal, vakum altında bambaşka bir kalınlığa iner:
Serilmiş pastalGevşek hâli — MN3’te 25 cm’ye kadar
↓ vakum
Komprese pastalKesim değeri — cutter’larda 3–9 cm
🔎 Cutter kataloglarındaki değer daima kompres yüksekliğidir. MC30 = 3 cm · DCC80 = 8 cm · DC90 = 9 cm. Bu ikisini karıştırmak, ihtiyaçtan büyük veya küçük makine alınmasına yol açar.
Pastal Kalitesini Belirleyen 5 Unsur
✓Tansiyon kontrolü — kumaş gerilerek serilirse kesimden sonra toparlanır, parçalar küçülür.
✓Kenar hizalama — katlar üst üste oturmazsa kalıp kenarındaki parçalar eksik çıkar.
✓Kat sayısı ve yükseklik — yüksek pastal verimi artırır ama kesim hassasiyetini zorlar; makine kapasitesiyle uyumlu olmalıdır.
✓Masa ve taşıma — pastal ne kadar iyi serilirse serilsin, kesime taşınırken hizası bozulursa emek boşa gider.
✓Ek noktası yönetimi — işaretlenmeyen ek noktaları, fark edilmeyen hatalı parçalar olarak dikimhaneye gider.
Pastal Masası Neden Ayrı Bir Karardır?
“Pastal masası” araması, serim makinesi aramaları kadar sık yapılır — çünkü masa, sistemin yarısıdır. Üç tip yaygındır:
🧱
Modüler serim masasıÇelik konstrüksiyon, farklı uzunluklarda kurulabilir; serim ve kesim sistemleriyle uyumlu çalışır.
💨
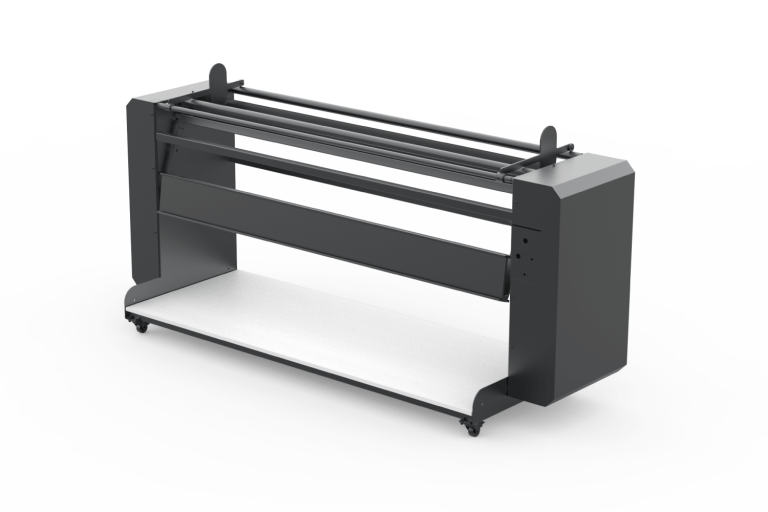
Havalı masaYüzeyden hava akışıyla ağır pastalı sürtünmesiz taşır, deformasyonu önler.
⚙️
Konveyörlü transfer masasıMotorlu konveyörle serilen pastalı kesim alanına hizasını bozmadan aktarır.
Masa eni, kullanılan en geniş kumaşı karşılamalıdır; yaygın aralık 180–260 cm’dir. Tüm seçenekler için serim masaları kategorisine bakabilirsiniz.
⚠ Sık Yapılan 3 Hata
Pastalı sadece “kumaş yığını” olarak görmek. Pastal, fire oranını ve ölçü tutarlılığını belirleyen ölçülebilir bir üretim adımıdır.
Serim yüksekliğini kesim yüksekliği sanmak. Katalog değerleri farklı şeyleri anlatır; makine seçimi bu karışıklık yüzünden yanlış yapılabilir.
Masayı ve taşımayı plana katmamak. İyi serilmiş bir pastal, kötü taşımayla kesime gelene kadar bozulur.
25+yıl tecrübe
80+ülkeye ihracat
21.000 m²üretim tesisi
750+müşteri
Pastal Zincirinizi Baştan Sona Planlayalım
Kumaş tipinizi, pastal boyunuzu ve üretim hacminizi paylaşın; serim makinesi, masa ve kesim sistemini birlikte kurgulayıp ücretsiz keşif ve teklif sunalım.
Pastal, kesim öncesinde üst üste serilmiş kumaş katmanlarının oluşturduğu yığındır. Konfeksiyonda parçalar tek tek değil, pastal hâlinde çok katlı olarak kesilir.
Pastal planı (marker) nedir?
Kalıpların kumaş enine en az fire verecek şekilde yerleştirildiği kesim planıdır. CAD yazılımında hazırlanır ve serim/kesim makinesine PLT dosyası olarak aktarılır.
Pastal başı kesimi ne anlama gelir?
Serim makinesi her geçişin sonunda kumaşı enine keser. Bu işlemi makinedeki kesim ünitesi yapar; gelişmiş modellerde ünite, serilen kat yüksekliğine göre otomatik ayarlanır.
Bir pastalda kaç kat kumaş olur?
Kat sayısı sipariş adedine, kumaş kalınlığına ve makine kapasitesine göre değişir. Belirleyici sınır, serim makinesinin serim yüksekliği ile kesim makinesinin kompres kesim yüksekliğidir.
Serim yüksekliği ile kesim yüksekliği neden farklıdır?
Serim yüksekliği gevşek pastalı, kesim yüksekliği ise vakumla sıkıştırılmış pastalı ifade eder. Örneğin MN3’te 25 cm’ye kadar serim yapılabilirken, cutter modellerinde kompres kesim yüksekliği 3–9 cm aralığındadır.
Pastal masası ne işe yarar?
Pastalın serildiği ve kesime taşındığı yüzeydir. Modüler, havalı ve konveyörlü tipleri vardır; masa eni genellikle 180–260 cm arasındadır.
S
Serkon Makina Teknik Ekip
2000’den bu yana kumaş serim, kesim ve kalite kontrol makineleri üretiyoruz. 21.000 m² üretim tesisi, Ar-Ge merkezi ve 80’den fazla ülkeye ihracat.